


通海三期項目廊道立柱基礎施工現場,承臺上,一排排銀灰色預埋螺栓已經“站”進定位模具。中交三航局三公司建築工業分公司自有產業工人項目團隊負責人芮世軍蹲在地上,逐支檢查螺栓垂直度。“預埋螺栓就像立柱的‘腳踝’,腳踝偏一毫米,上面立柱就得歪著身子找孔。”他說:在這裏,要控制的不是厘米,而是毫米——設計要求的2毫米。
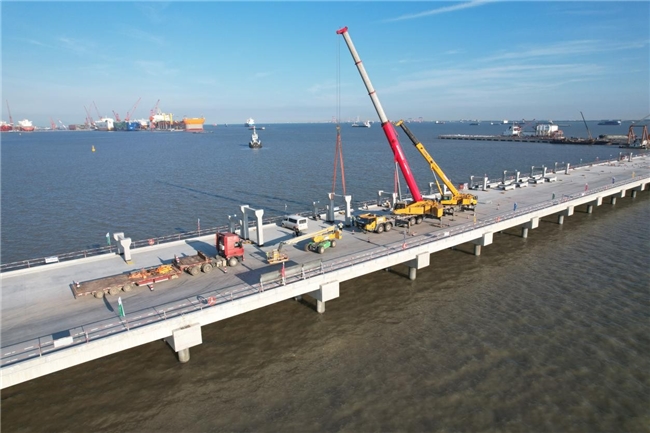
由中交三航局三公司建築工業分公司承建的通海三期項目承臺施工、立柱預制與安裝和鋼橫梁安裝部分,采用裝配式“原位預制+原位吊裝”施工工藝,全項目共有84組承臺,單組承臺配置128支預埋螺栓,雙層立柱配套螺栓288支,預埋螺栓總量達13040支,涵蓋M27~M56共14種規格。預埋螺栓作為承臺與上部立柱的核心連接構件,其定位精度直接決定後續立柱吊裝對位成敗。一旦預埋位置出現偏差,就會引發擴孔、切割、二次校正等返工問題,不僅拖慢裝配式施工節奏,還會帶來質量與成本風險。面對上萬支螺栓、14種規格,項目提出嚴苛的±1毫米精度控制目標。
難題來自傳統工藝。以往預埋作業,是先綁紮承臺鋼筋籠,再逐根預埋螺栓。鋼筋綁紮與螺栓預埋交叉作業,挪動鋼筋、松解綁紮絲,都可能對螺栓造成擾動;單根分散預埋,人工調校誤差大;到了混凝土澆築環節,側向擠壓和振搗沖擊更像一只無形的手,隨時可能把螺栓“推”偏。數量多、型號跨度大、精度要求高,傳統預埋工藝難以招架。面對高標准施工要求,項目技術與質量團隊成立專項攻關小組,產業工人負責人芮世軍帶著班組紮根現場,對傳統預埋作業流程逐項複盤,最終鎖定三個核心症結:工序幹涉、定位工裝精度不足、澆築過程擾動。
為解決工序幹涉問題,項目團隊改變“綁紮承臺鋼筋籠後再預埋螺栓”的作業順序,創新采用鋼筋籠綁紮前完成成組預埋的施工模式,將單根分散預埋升級為成組預埋工藝。芮世軍打了個比方:“以前是先把秧插好再補苗,現在先把苗固定在模板上,再整體下田。”這一改變,消除了鋼筋綁紮與螺栓預埋的工序幹涉,避免挪動鋼筋、松解綁紮絲對螺栓造成擾動,從工序源頭減少位移風險。
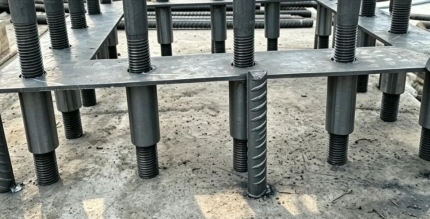
為提高定位工裝精度,項目團隊自主研發圓鋼管加定位板組合式螺栓定位模具。圓鋼管經過精加工銑削,內徑比螺栓絲牙外徑大1毫米,長度適配螺栓外露絲牙。模具檢驗合格後,將螺栓逐支裝入定位孔,再對錨固筋進行焊接加固。“這個‘大1毫米’是給絲牙留出的裝配間隙,不是精度目標;真正的目標,是整組螺栓空間位置偏差鎖在±1毫米。”芮世軍解釋說。依靠這套專用工裝,單組內16根螺栓的相對位置與垂直度得到有效保證,M27至M56全規格螺栓組拼裝精度可控,極大降低了人工調校帶來的誤差。
為減少澆築過程擾動,在混凝土澆築環節,項目啟用全站儀對螺栓組開展三維坐標實時監測校正,把中心軸線、標高、垂直度全部納入動態管控;同步配套剛性支撐加固體系,依靠物理防護抵抗澆築外力沖擊,保障混凝土凝固全過程螺栓空間位置穩定。現場質量員說:“螺栓組就像穿上了一副‘骨架’,混凝土再擠,振搗再振,它也不能移位。”此外,項目團隊還建立“初校、複校、終檢”三級測量驗收機制:螺栓就位初校,加固完成複校,混凝土初凝後終檢。每一步測量數據均由測量工程師複核簽字,做到全過程數據可追溯,形成完整質量閉環,把預埋偏差牢牢鎖在±1毫米控制範圍內。
經過系列舉措落地實施,項目13040支預埋螺栓全部通過驗收,預埋一次驗收合格率100%。高精度的預埋基准,保障了引橋立柱、BC6分段雙層立柱吊裝就位時精准對位,未發生因螺栓偏差導致的返工整改,大幅節約二次校正產生的人工、材料成本。
目前,項目承臺開挖預制和立柱預制部分已全部完成。“毫米之間見匠心。”芮世軍介紹,此次預埋螺栓毫米級精度管控實踐,總結形成一套適配大體量、多規格裝配式預埋螺栓的成套施工經驗。中交三航局三公司建築工業分公司也將把本次攻關形成的工藝標准、質量管控機制進行固化推廣,持續聚焦裝配式建造施工痛點難點,以工藝創新夯實工程實體質量,助力項目高質量建設推進。




 海报分享